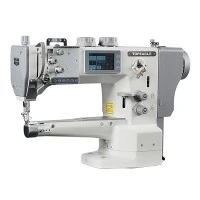

Mašina za šivanje s izravnim pogonom je vrsta višenamjenskog šivaćeg stroja. Njegova je najveća značajka to što prihvaća veliku nit kuke i ima gornji i donji sveobuhvatni mehanizam za hranjenje i naizmjenični mehanizam za podizanje stopala. Zbog snažne debljine šava, dobre izvedbe šava i stabilnog šivanja stražnjeg šava, široko se koristi u koži, platnu i drugim srednjim proizvodima.
Ispravljanje za opće greške:
(1) Položaj igle.
Kada se igla spusti na najnižu točku, središte rupice za iglu treba biti u istom položaju kao i unutarnja površina okretne kuke. Ako je materijal za šivanje debeo, sredina rupice za iglu može se prikladno spustiti za oko 0,5 mm.
(2) Sinkronizacija igle i okretne kuke.
Standardni odnos za sinkronizaciju: igla se pomiče dolje do najnižeg položaja, a zatim se podiže na 2,5 mm. U ovom trenutku vrh kuke trebao bi biti u skladu s središnjom linijom igle, a vrh kuke trebao bi biti viši od otvora za navoj igle u ovom položaju. Gornji rub je oko 1,2 do 1,5 mm. Uz to, razmak između dna zareza igle i vrha kuke trebao bi biti između 0,05 i 0,05 mm.

(3) Položaj zuba nahranite
① Standardni položaj je podešavanje količine dovoda na maksimum. Kad je prednji kraj dovodnih zuba blizu prednje strane utora za grlo, ravan razmak između prednjeg kraja utora za punjenje i prednje strane utora za grlo je 1,5 mm.
② Kad se pomični zubi pomiču na najvišu točku, ona bi trebala biti 0,8 ~ 1,2 mm veća od ravnine igličaste ploče. Kod šivanja debljih materijala može se prikladno podići za oko 1,5 mm. Dovodni zubi uglavnom su u vodoravnom položaju. Kad se uvjeti šivanja trebaju naginjati, to bi trebalo biti prilagodba.
(4) Sinkronizacija hranjenja
Uobičajeni položaj je da se kada se krpa za pomicanje pomiče s ravninom potporne ploče, vrh igle stroja također treba uskladiti s površinom ploče za grlo. Ako je materijal za šivanje tanak, vrh igle može biti nešto niži od ravnine iglene ploče za oko 0,5 mm.
(5) Podešavanje mehanizma za hranjenje
U normalnim okolnostima, gornje hranjenje stroja za šivanje s izravnim pogonom treba biti sinkronizirano s donjim uvlačenjem, ali u stvarnom šivanju često se susreću posebne situacije. Treba ga prikladno prilagoditi različitim koeficijentima trenja različitih materijala za šivanje i zahtjevima procesa šivanja. Podesite središnji razmak između nožnog klizača i osovine zakretnog stopala. Povećavanjem središnje udaljenosti povećava se gornja količina dovoda; smanjenjem središnje udaljenosti smanjuje se količina gornjeg ulaza. Pored toga, u stvarnom radu, gornje vrijeme hranjenja može se podesiti da bude nešto sporije od donjeg vremena hranjenja, u skladu s posebnim zahtjevima.
(6) Podešavanje mehanizma za podizanje potisnog stopala
Kod šivanja srednje teških materijala količina dizanja zakretnog potisnog stopala je unutar 5,5 mm, a količina malog potisnog stopala oko 3,5 mm. Pod uvjetom da su ostali mehanizmi nepromijenjeni, zbroj količine dizanja dviju potisnih nogu je fiksna vrijednost, ali ukupna količina dizanja zakretnog potisnog stopala i malog pritisnog stopala također se može promijeniti. Podesi se vijak šipke za ekscentričnu klip i vratilo za podizanje potisnog noga. Udaljenost u sredini je dovoljna. Što je srednja udaljenost manja, to se povećava količina podizanja stopala za ljuljanje i što se malo pritiska stopalo povećava; inače se količina za dizanje smanjuje.
Ako ste zainteresirani za naše proizvode, kontaktirajte nas: wym@eagleco.cn